

Обеспечение антикоррозионной защиты и поддержание её высоких эксплуатационных характеристик являются одними из наиболее важных факторов, гарантирующих надёжность и длительный срок службы трубопровода. Комплексная программа мероприятий по антикоррозионной защите осуществляется на всех этапах — как производства труб, так и строительства и эксплуатации трубопроводов.
Каталог продукции
 Украина
 Казахстан
 Беларусь
 Узбекистан
 Молдова
 Россия
 Азербайджан
 Армения
 Грузия
 Кыргызстан
 Таджикистан
 Туркменистан
Техническая документация»Мастики»Гидроизоляционные мастики
Горячие битумные и битумно-резиновые мастики
ЦЕНА МАСТИК МБР-Г ЗА 1 КГ С НДС |
ЦЕНА МАСТИК МБК-Г ЗА 1 КГ С НДС |
Гидроизоляционные мастики применяют для защиты различных строительных конструкций и сооружений от проникания в них атмосферных, промышленных, сточных и грунтовых вод, а также для устройства безрулонных кровель.Такие мастики должны иметь хорошее сцепление с материалом конструкции, не давать трещин при осадке и выдерживать продолжительное время заданные гидростатические давления.
ПРОДАЖА МАСТИК ОПТОМ И В РОЗНИЦУ |
ТЕЛЕФОНЫ |
|
|
Мастики, предназначенные для безрулонных кровель, должны еще обладать повышенной стойкостью при высокой температуре, не трескаться на морозе и быть атмосферостойкими. В зависимости от того, в каком состоянии наносят мастики, их делят на горячие и холодные. При прочих равных условиях предпочтение отдается холодным мастикам как более технологичным. Из гидроизоляционных мастик больше всего распространены битумные. В последнее время все чаще применяют битумно¬полимерные мастики, обладающие лучшими физико-механическими свойствами.
ГОРЯЧИЕ БИТУМНЫЕ И БИТУМНО-РЕЗИНОВЫЕ МАСТИКИ
Для гидроизоляционных и кровельных работ применяются горячие и холодные мастики на основе битумов. Битумы — это продукты переработки нефти. Они хорошо отталкивают воду (гидрофобны), стойки против кислот, щелочей и растворенных в воде солей, прочно сцепляются с поверхностью изолируемой?конструкции, растворяются в маслах, жирах и нефтепродуктах. Однако битумы имеют и отрицательные свойства: им присуща ползучесть, они хрупки при низких температурах и размягчаются при высоких. Кроме того, битумы стареют при потере летучих компонентов. Поэтому их следует предохранять от непосредственного воздействия атмосферы. Для борьбы с хрупкостью в состав битумного покрытия вводят пластификаторы, а для повышения температуры размягчения— полимерные добавки.
Теплостойкость битумов несколько повышается при добавлении пылевидных и волокнистых наполнителей. Нефтяная промышленность выпускает для строительства битумы нескольких марок, различных как по температуре размягчения, так и по другим физико-механическим показателям. Горячие битумные мастики представляют собой смесь сплава кровельных битумов БНК-2 и БНК-5 (ГОСТ 9548—60) с волокнистым или пылевидным наполнителем (табл. 1).
Таблица 1
| Марка мастики |
Температура
размягчения, С
|
Количество наполнителя,
% от веса вяжущего
|
||
| мастики |
битумного
вяжущего
|
волокнистого | пылевидного | |
| МБК-Г-55 |
55-60
-
|
45
50
|
-
10-12
|
25-30
-
|
| МБК-Г-60 |
61-64
-
|
50
55
|
-
12-15
|
25-30
-
|
| МБК-Г-65 |
68-72
-
|
60
60
|
-
15-20
|
25-30
-
|
| МБК-Г-75 | 77-80 | 65-70 | 15-20 | - |
| МБК-Г-85 | 87-92 | 70-75 | 20-25 | - |
| МБК-Г-100 | 105-110 | 85-90 | 20-25 | - |
Для улучшения свойств битумных мастик в их состав вводят резиновую крошку, полученную из отработанной резины. Такие мастики получили название битумно-резиновых (табл. 2). При смешивании битума с резиной в результате органического сродства компонентов и их физико-механического взаимодействия получается новый однородный материал, выгодно отличающийся от битума. При этом повышается температура размягчения и снижается температура перехода в хрупкое состояние. Одновременно улучшается вязкость в состоянии расплава, удельное объемное расширение и водонепроницаемость — важные свойства практического применения битумов. Битумно-резиновое покрытие обладает пластическими свойствами и при различных деформациях не испытывает больших напряжений, что благоприятно сказывается на долговечности материала.
Таблица 2
| Марка мастики | Температура размягчения, С |
Соотношение составляющих,
по весу
|
|||
| мастики |
битумного
вяжущего
|
битумного
вяжущего
|
резиновой
крошки
|
волокнистого
наполнителя
|
|
| МБР-Г-55 | 55-57 | 46 | 86 | 6 | 8 |
| МБР-Г-60 | 58-62 | 48 | 84 | 7 | 9 |
| МБР-Г-65 | 63-67 | 50 | 82 | 8 | 10 |
| МБР-Г-70 | 68-72 | 52 | 81 | 9 | 10 |
| МБР-Г-75 | 73-77 | 55 | 80 | 10 | 10 |
| МБР-Г-85 | 83-87 | 60 | 78 | 12 | 10 |
| МБР-Г-100 | 97-105 | 70 | 76 | 12 | 12 |
Легкие масляные фракции битума при введении резины не испаряются, а входят в резину за счет ее частичного набухания, что оказывает стабилизирующее действие на битум. Наполнитель в горячих битумных и битумно-резиновых мастиках может быть: волокнистый — асбест 7-го сорта (ГОСТ 12871—67) с влажностью не более 5%, проходящий через сито размером ячеек 2—3 мм; пылевидный — тонкомолотый тальк, мел, диатомит, трепел, известняк и другие материалы с влажностью не более 3%. Тонкость помола пылевидного наполнителя должна характеризоваться полным проходом через сито с 920 отв./см2. Волокнистый наполнитель имеет небольшой удельный вес и поэтому оседает в мастиках в меньшей степени, чем пылевидный, что важно при хранении и транспортировке мастик. Приготовление битумных и битумно-резиновых мастик. Горячие битумные мастики готовят в заводских условиях на централизованных установках строительных трестов или, при небольших объемах работ, непосредственно на строительных площадках в варочных котлах, 'которые подогреваются огнем или электричеством. В котлах установлены лопастные мешалки (с 30—40 об/мин) для перемешивания материалов, составляющих мастику. Битумно-резиновые мастики следует готовить только в специализированных цехах, оборудованных смесителями типа Вернера или битумоварочными котлами с перемешивающими устройствами и шестеренчатыми насосами.Горячие битумные и битумно-резиновые мастики готовят следующим образом.
Сначала в котел загружают более легкоплавкий кровельный битум марки БНК-2, который обезвоживают при температуре 105—110°С. Затем загружают битум БНК-5 и при непрерывной работе лопастной мешалки температуру битумного сплава доводят до 160—180°С. Чтобы битумное вяжущее не вспенивалось, в процессе варки рекомендуется добавлять на котел 2—3 капли пеногасителя марки ПМС-200 (полиметилсилоксановая жидкость). При этом время приготовления битумного вяжущего уменьшается в 2—3 раза и одновременно улучшаются условия труда. Количество кровельного битума марки БНК-5, вводимого в расплавленный, более легкоплавкий битум, зависит от температуры размягчения смешиваемых битумов и определяется по формулам:
Бт = t - tm х 100
t - tm
Бм = 100 — Бт,
где Бт — содержание в сплаве более тугоплавкого битума (марки БНК-5), %;
Бм — содержание в сплаве менее тугоплавкого битума (марки БНК-2), %;
t — температура размягчения битумного вяжущего для приготовления мастик, назначаемая в соответствии с табл. 1 и 2
tm — температура размягчения соответственно более тугоплавкого и менее тугоплавкого битума.
Если температура размягчения битумного вяжущего при определении будет выше рекомендуемой, то в сплав добавляют битум марки БНК-2, а если ниже — битум марки БНК-5. В битумное вяжущее, достигшее температуры 160—180°С, при работе лопастной мешалки постепенно вводят наполнитель, который засыпают отдельными порциями через сито с ячейками размером 4X4 мм. Сито установлено над загрузочным люком котла. Количество загружаемого наполнителя в каждой порции составляет примерно треть или четверть от расчетного. Если во время загрузки наполнителя поднимается пена, следует прекратить его засыпку до понижения уровня пены в котле. После этого наполнитель можно вводить снова. Чтобы получить битумно-резиновую мастику, готовят битумное вяжущее с температурой размягчения, указанной в табл. 2, и доводят температуру его до 200—210°С. Затем в смеситель или котел вводят предварительно подогретую до 65—70°С резиновую крошку и в течение 40—45 мин помешивают лопастной мешалкой. Шестеренчатый насос при этом рециркулирует состав и придает ему более гомогенный вид. В приготовленный битумно-резиновый состав через сито с ячейками размером 2—3 мм вводят подсушенный асбестовый наполнитель.. После загрузки последней порции наполнителя продолжают варку мастики (при температуре 180—200°С и при постоянной работе лопастной мешалки) до получения однородной смеси битумно-резинового вяжущего и наполнителя и полного оседания пены. Нагревать битумные и битумно-резиновые мастики выше 220°С запрещается. Готовые горячие битумные и битумно-резиновые мастики следует транспортировать к объектам потребления в специальных автогудронаторах или агрегатах, оборудованных устройствами для перемешивания мастик. Подают мастики на крышу различными установками и механизмами. Пневматическая установка подачи мастик на кровлю (рис. 2) состоит из рамы 1 на полозьях для удобства передвижения в пределах строительной площадки, на которой устанавливается расходная емкость 2, а при небольших объемах работ — мастиковарочный котел с тепловой изоляцией и огневым обогревом. Расходная емкость (котел) в нижней части имеет патрубки с сетками 3, через которые соединяется трубами 4 с напорным баком 6. На соединительных трубопроводах есть пробковые краны 5 для регулирования подачи мастик; компрессорная установка соединяется с напорным баком трубопроводом для сжатого воздуха 8, на трубопроводе устанавливается вентиль 9 для регулирования подачи воздуха в напорный бак. Топка расходной емкости (котла) 10 с форсункой 7 заканчивается дымовой трубой 11, которая вваривается в напорный бак. Труба .поднимается в виде стояка на 1—1,2 м выше уровня крыши, что создает дополнительную тягу топочным газам. В нижней части напорного бака устанавливаются сетка и патрубок, к которому приваривается или присоединяется на фланце напорный трубопровод 12 для мастики. Чтобы поддержать снаружи мастикопровода высокую темпе?ратуру, его располагают внутри дымовой трубы и только на уровне крыши выводят на кровлю и устанавливают на конце пробковый кран 13 для регулирования выпуска мастики в транспортные .приборы. Контролирует давление на напорном баке манометр 14. На нагнетательном мастикопроводе в нижней его точке вваривается грязевик с заглушкой 15, через который спускают остатки мастики и песка. На напорном баке устанавливаются предохранительный клапан 16, пробка для проверки уровня мастики 17, кран или вентиль для выпуска сжатого воздуха 18.В расходную емкость 3 загружается мастика и одновременно включается огневой обогрев. При достижении мастикой температуры 180—200°С открывается кран 5 и заполняется напорный бак 6. Кран 5 закрывается, а кран подачи сжатого воздуха 9 открывается. Для забора мастики на крыше открывают кран 13.
После расходования мастики закрывают краны 9 и 13 и открывают кран 18. Когда воздух выйдет, кран 18 закрывают и открывается кран 5. Цикл повторяется.Для перевозки установку разбирают на отдельные узлы, отсоединяя дымовую трубу, напорный трубопровод и компрессор. Используется установка для подачи горячих мастик на высоту до 35 м, но можно ею подавать и холодные мастики. В этом случае топка и дымовая труба не нужны. Производительность установки — до 5 тн мастики в смену. Транспортируют горячие мастики специальной установкой (рис. 3). Подающий трубопровод находится внутри обратного трубопровода и подогревается теплом битума, идущего по кольцевому пространству обратно в котел. Трубопровод обратной подачи битума подогревается до температуры 160—180°С электротоком напряжением 60 В от сварочных аппаратов. Емкости (котлы), насосы, трубопроводы теплоизолируются. Расходные емкости устраивают с подогревом. Установка работает непрерывно. Для создания необходимого напора мастики у разборного крана живое сечение подающей трубы делают на 25—40% больше, чем возвратной. Трубопроводы, насосы, регулирующую и запорную арматуру по окончании работ, при длительных перерывах промывают и очищают от остатков мастики. Установки подачи горячих и холодных битумных и битумно-резиновых мастик промывают дизельным. топливом или соляровым маслом, а установки подачи мастики на водной основе — водой и периодически растворителем. Запорную и регулирующую аппаратуру после промывки и очистки смазывают графитовой или другой смазкой. Баки для промывки подсоединяются трубопроводами к той же насосной установке, которая подает мастику. При 'необходимости хранить мастику в застывшем виде в процессе остывания следует перемешивать ее, пока температура не снизится до 90—100°С, после чего перемешивание прекратить. При разогревании остывшей мастики начинать перемешивать ее при температуре 100—120°С, а когда температура достигает 180—200°С, мастика считается готовой к употреблению. Для повышения стойкости против гниения в мастики вводят кремнефтористый или фтористый натрий в количестве 4—5% от веса битумного вяжущего. Если мастикой покрывают плоские кровли, то необходимо добавлять в нее вещества, препятствующие появлению растений— монурон (СТУ 12—10—34—64) или симазин (МРТУ—6—?01—45—65) в количестве 0,3—0,5%, или аминную соль — 2,4% (МРТУ 6—01 —154—67) 1 —1,5% от веса битумного вяжущего. Антисептированные мастики готовят только в заводских условиях и с соответствующими предосторожностями. Пригодность к употреблению горячих битумных и битумно-резиновых мастик 'необходимо контролировать испытанием (согласно ГОСТу 2889—67) в лаборатории на заводе или на стройке.
Основные свойства горячих битумных и битумно-резиновых? мастик.
Горячие битумные и битумно-резиновые мастики имеют определенную температуру размягчения (см. табл. 1, 2), кроме того, они должны быть однородны, т. е. не иметь видимых частиц наполнителя, не покрытых вяжущим, посторонних включений и примесей, а при нагревании до 100°С качественные мастики не вспениваются и сохраняют свою однородность. Мастики считаются пригодными к употреблению, если они отвечают основным требованиям по показателям:а) теплостойкости — если при склеивании- двух образцов пергамина толщиной слоя мастики 2 мм мастика в течение 5 ч под углом 45° не сползает и не вытекает:
Марка мастики При температуре, 0°С
МБК-Г-100, МБР-Г-100 100
б) гибкости — когда слой мастики толщиной 2 мм, нанесенный на пергамин, не дает трещин при температуре 18±2°С, если его медленно навивать на полуокружности стержня:
Марка мастики Диаметр стержня, мм
МБК-Г-55, МБР-Г-55 13
МБ К-Г-100, МБР-Г-100 40
в) склеивающей способности — при расщеплении или разрывании двух склеенных кусков пергамина при температуре 18±2°С расщепление или разрыв происходит по материалу-пергамину. Применяются горячие битумные и битумно-резиновые мастики для приклеивания различных строительных материалов и главным образом, для устройства мастичных и рулонных кровель, при этом учитывается район строительства и уклон кровли (табл. 3).
Таблица 3 Применение мастики
| Район строительства | Уклон кровли,% | Мастика | |
| битумная |
битумно-
резиновая
|
||
|
Севернее 50 гр европейской и
53 гр азиатской широты
|
0-2,5
2,5-5
5-10
10-25
На примыканиях
|
МБК-Г-60
|
|
|
Южнее 50 гр европейской и
53 гр азиатской широты
|
0-2,5
2,5-5
5-10
10-25
На примыканиях
|
||
Преимущества:
- высокий уровень адгезии;
- высокая теплостойкость;
- стойкость в агрессивных средах;
- высокая ударная прочность;
- устойчивость к катодной поляризации;
- устойчивость к переходному сопротивлению;
- низкое водопоглощение;
- соответствует требованиям ГОСТ 15836 «Мастика битумно-резиновая изоляционная. Технические условия».
Ограничения:
Не допускается применение в контакте:
- с органическими растворителями и маслами;
- с высококонцентрированными кислотами и щелочами.
Типичные объекты применения:
- трубопроводы;
- резервуары для хранения горючего на АЗС;
- дороги;
- трамвайные пути;
- мосты;
- портовые сооружения.
Способ применения:
Подготовка основания
Очистить поверхность, на которую будет наноситься материал, от загрязнений (пыли, грязи, цементной пленки, нефтепродуктов, масла, жиров и пр.).
Металлические поверхности очистить от очагов ржавчины.
Ослабленные участки бетонных поверхностей удалить до неповрежденного бетона.
Удалить с поверхности все виды воды (наледь, иней, свободную воду) методом прогрева.
Обработать поверхность праймером, приготовленным из мастики.
Средний расход
Cредний расход мастики при толщине слоя 2 мм составляет:
- 2-2,2 кг/м2.
Оборудование для разогрева
Для разогрева мастики следует использовать автоматические котлы с опосредованным нагревом и температурным контролем.
Котлы должны быть оснащены устройством, позволяющим обеспечивать равномерное перемешивание материала.
В случаях, когда нет возможности использовать специальное оборудование для разогрева материалов, необходимо обратиться за консультацией к специалистам ООО «Герметик-Универсал».
Разогрев
Очистить материал от картонной и полиэтиленовой упаковки.
Разделить очищенный материал на несколько частей.
Загрузить разделенный на несколько частей материал в котел.
Разогреть материал до рабочей температуры 160-180 0С.
Время от достижения материалом рабочей температуры до окончания его заливки не должно превышать 3 часа.
Категорически запрещается:
- разогрев материалов до кипения;
- прямой подогрев котлов и емкостей;
- разогрев в котлах с незакрытыми загрузочными люками;
- превышение температуры разогрева материалов;
- тушение загоревшегося материала водой.
В случае возгорания материала применять следующие средства пожаротушения:
- углекислотный огнетушитель;
- асбестовое полотно;
- кошма;
- специальные порошки.
Изоляционные работы
После высыхания грунтовочного слоя нагретую до рабочей температуры мастику нанести на поверхность с помощью кисти, шпателя или специального инструмента слоем толщиной не менее 2 мм.
Для упрочнения мастичного покрытия нанесенный слой в горячем состоянии подвергается армированию согласно требованиям проекта.
Укладка под трамвайный рельс
После высыхания грунтовочного слоя нагретую до рабочей температуры мастику наносить с помощью заливщика швов или вручную с использованием леек.
При отсутствии специальных заливщиков могут быть использованы несерийные приспособления, выпускаемые различными предприятиями.
Глубина заливки определяется согласно требованиям проекта.
Перед применением мастику следует нагреть до 150-180°С. и тщательно перемешать. Мастику наносят в горячем виде на сухую очищенную поверхность. Работы по нанесению мастики выполняют кистью, шпателем и т.п.
Упаковка:
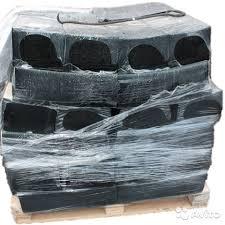
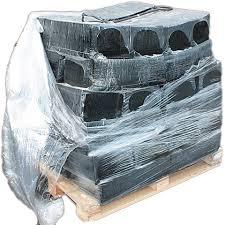
Мастика поставляется в брикетах по 50-70 килограмм в четырехслойных бумажных мешках с антиадгезионным покрытием
